Üretim
Bobinden pakete kontrollü üretim
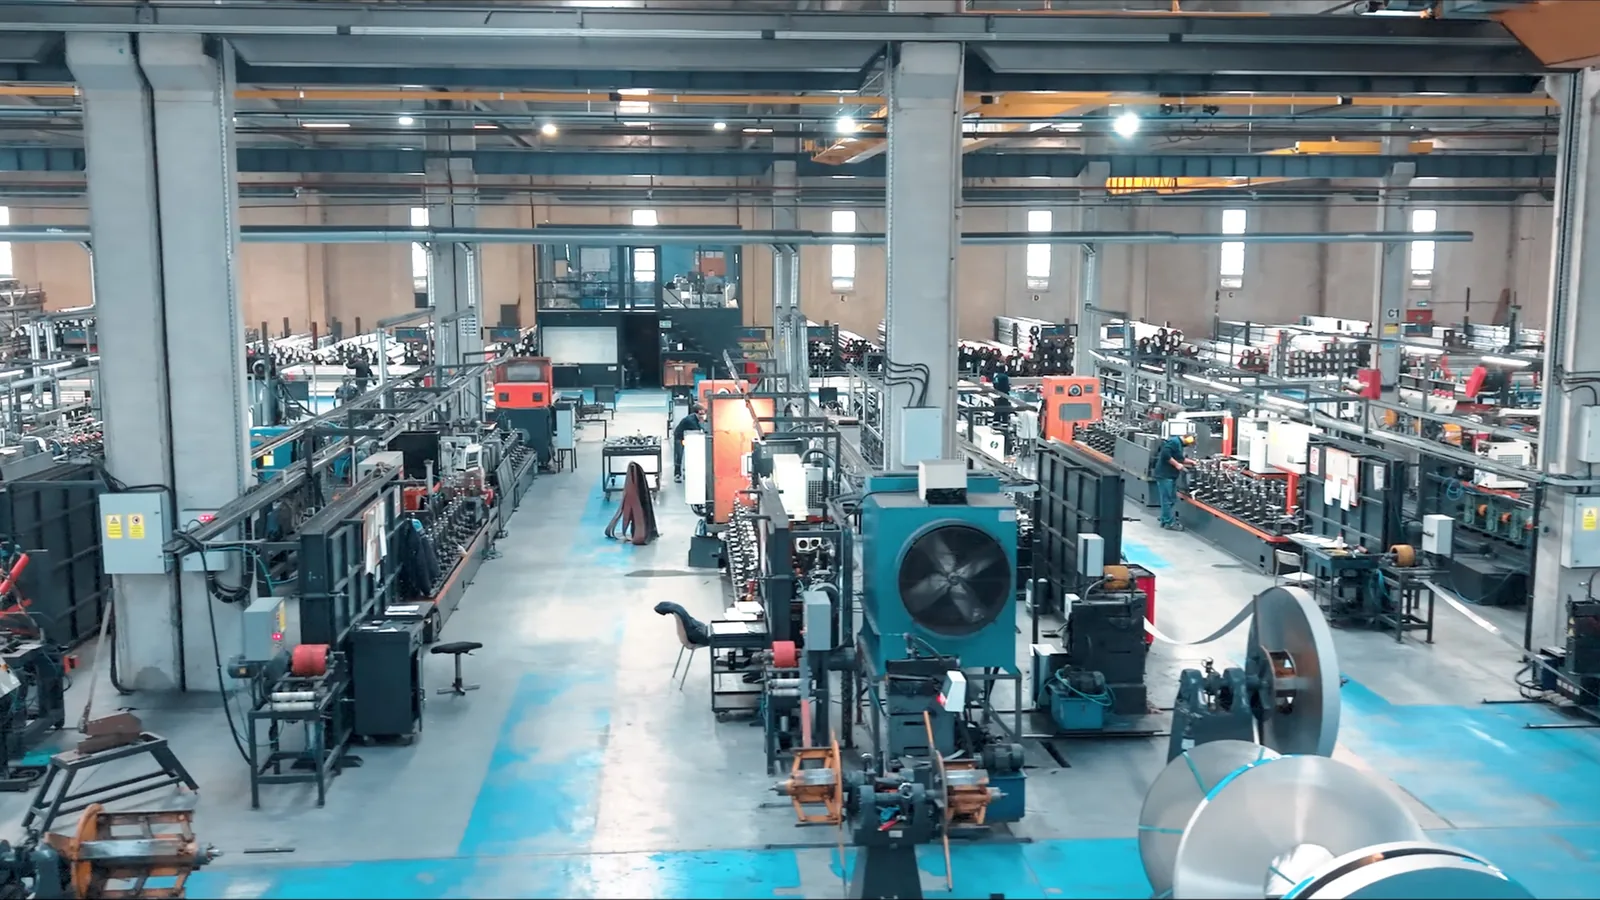
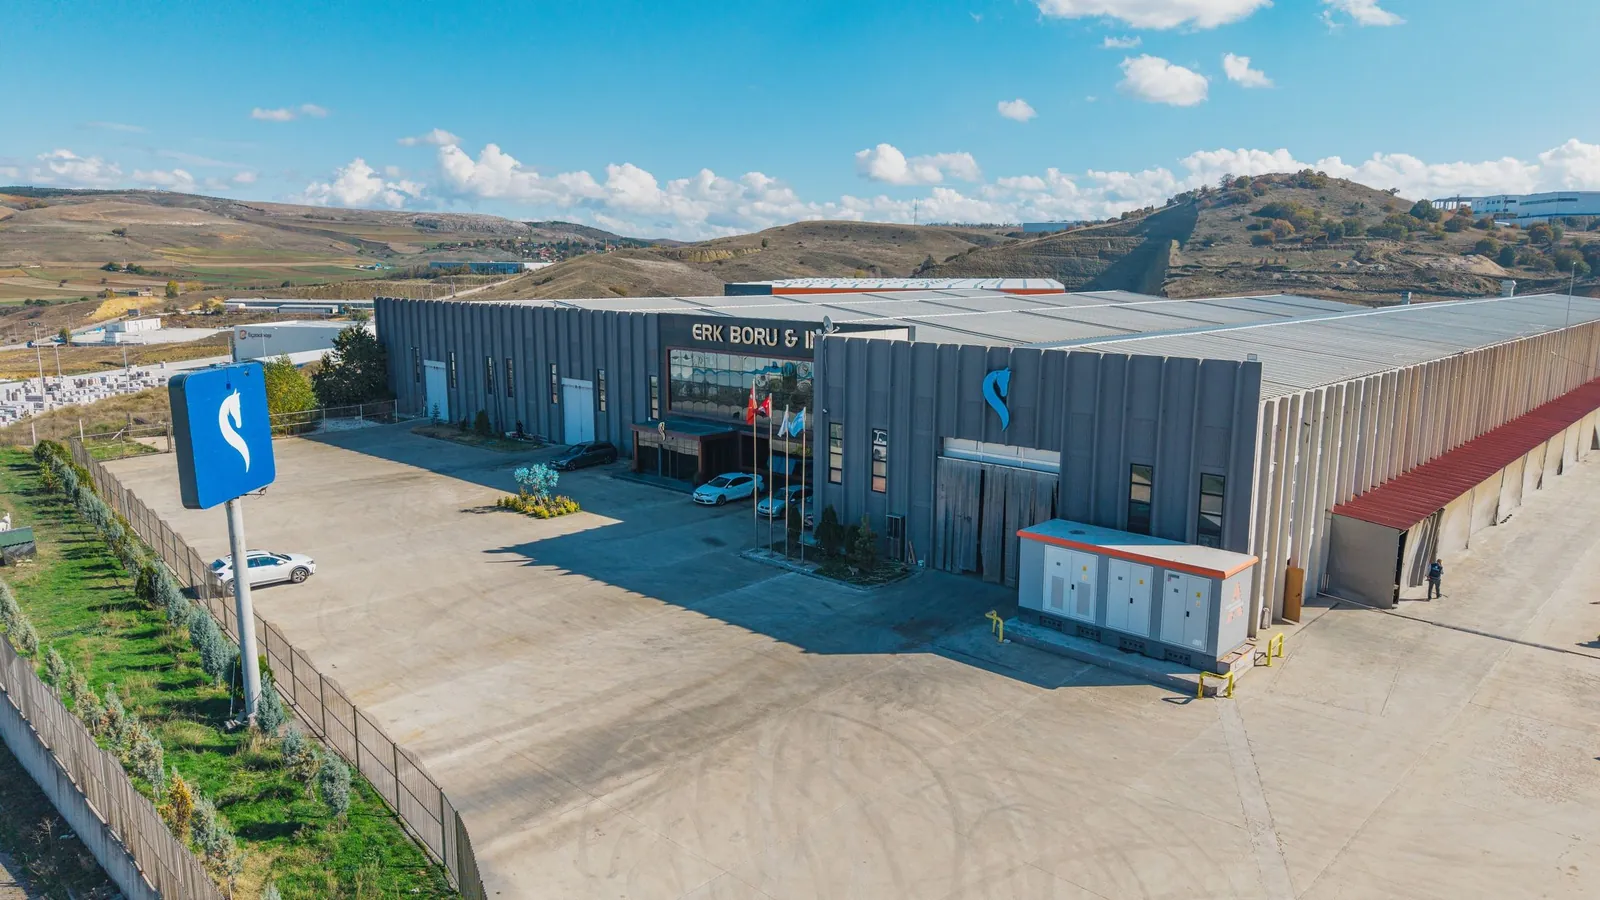
Bozüyük’teki tesisimizde kaynak, ısıl işlem, test ve yüzey işlemleri tek bir üretim akışında yürütülür.
- Kapasite
- 1.500 ton/ay Beyan edilen aylık üretim kapasitesi
- Boru
- Ø6 – Ø323,9 mm Dış çap aralığı
- Profil
- 10×10 – 200×200 mm Kare; dikdörtgen 20×10 – 200×100 mm
- Et kalınlığı
- 0,5 – 8,0 mm (boru ve profil) Tüm ürün aileleri
- Boy
- 1.500 – 24.000 mm Boy toleransı −0 / +5 mm
- Yüzey
- 180 – 600 grit Talebe göre özel yüzey
Süreç
On adımda ERKINOX üretimi
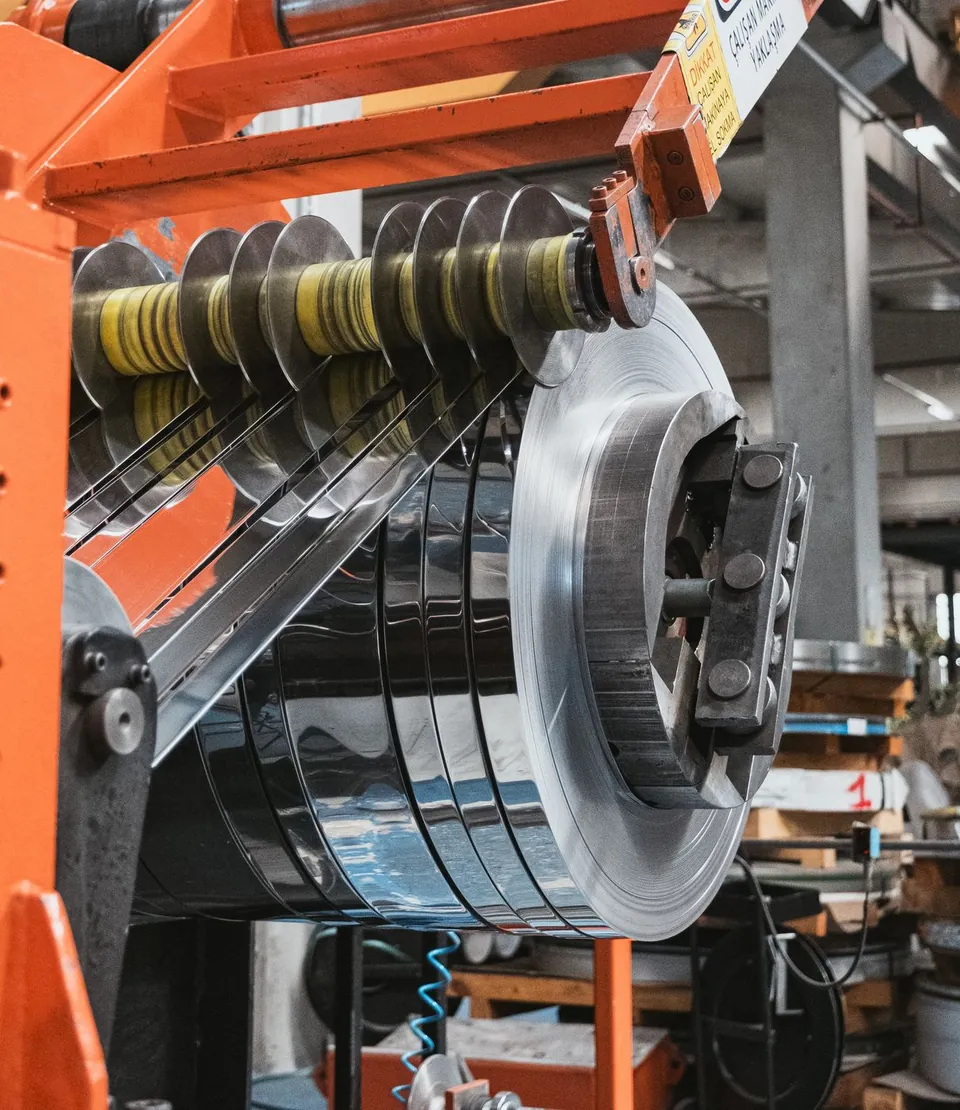 ADIM 01 / 10
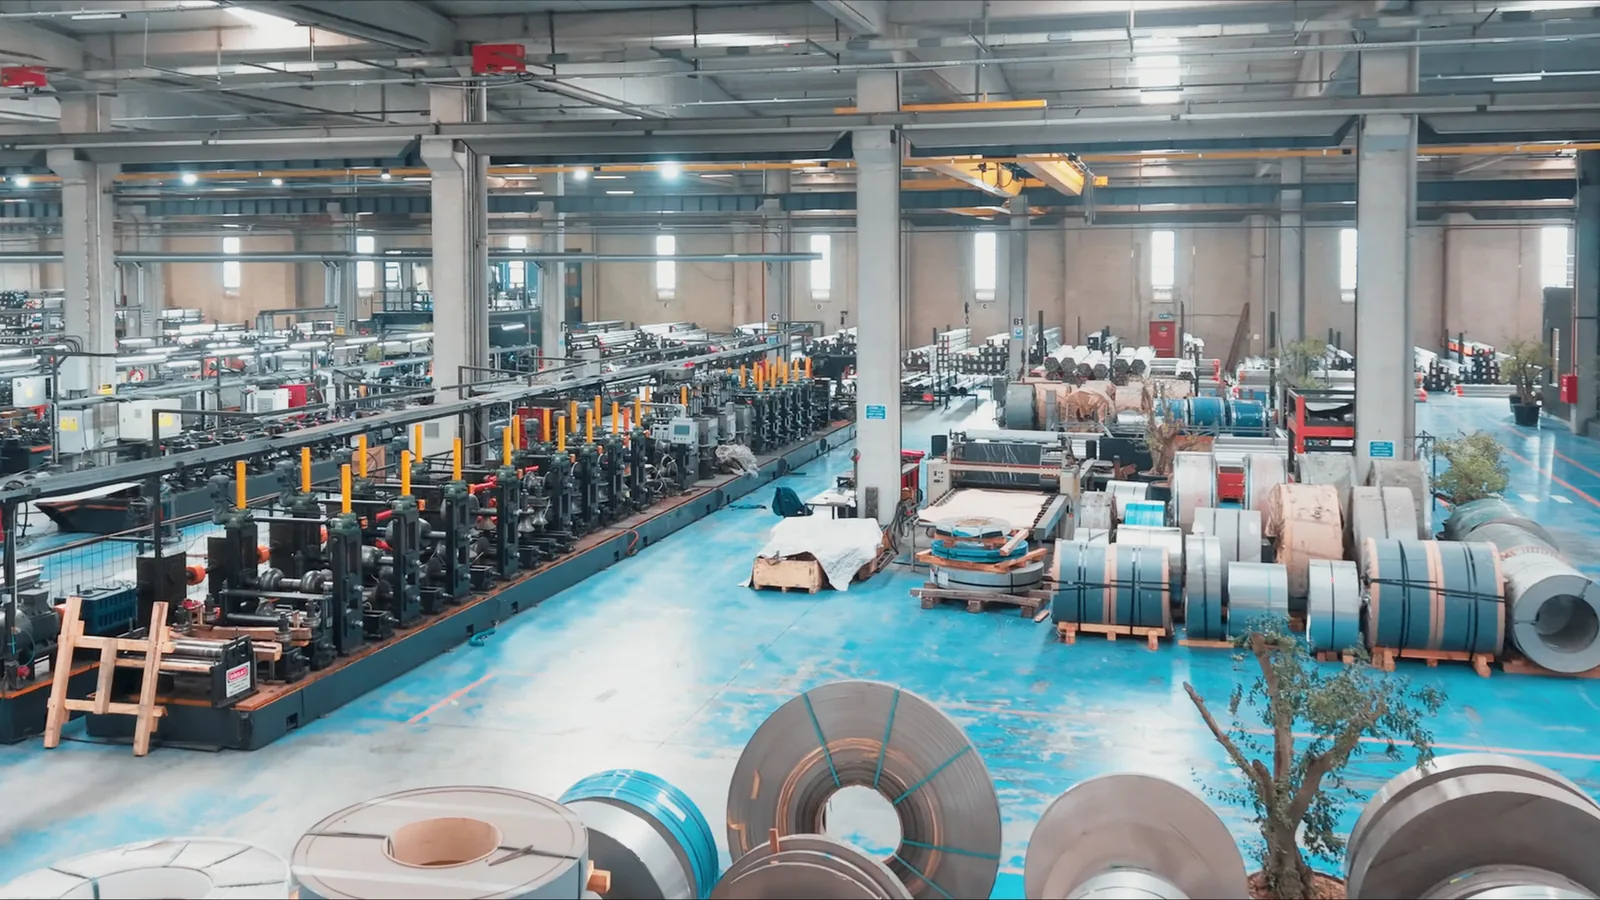
Bobin ve dilme
Üretim, paslanmaz çelik bobinlerin açıcıya yüklenmesiyle başlar. Bobinler sipariş genişliğinde şeritlere dilinir; malzeme kalitesi, et kalınlığı ve genişlik sipariş reçetesine göre seçilir.
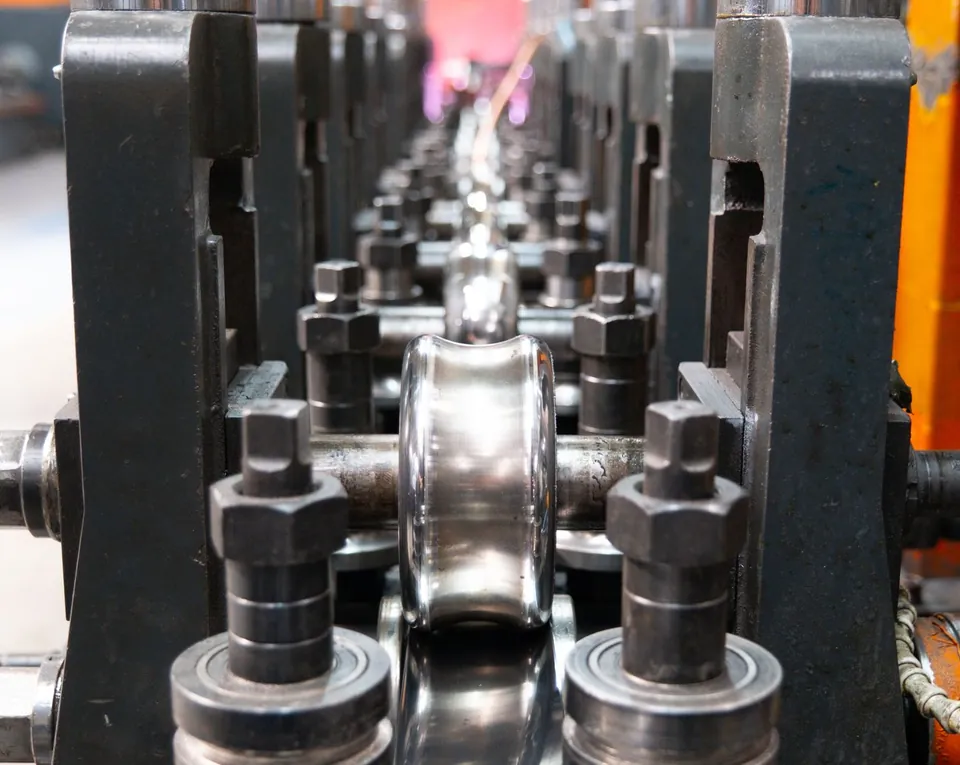 ADIM 02 / 10
Soğuk şekillendirme
Merdane istasyonları şeridi adım adım yuvarlak kesite getirir. Kare ve dikdörtgen profiller kalibrasyon merdaneleriyle nihai geometrisine ulaşır.
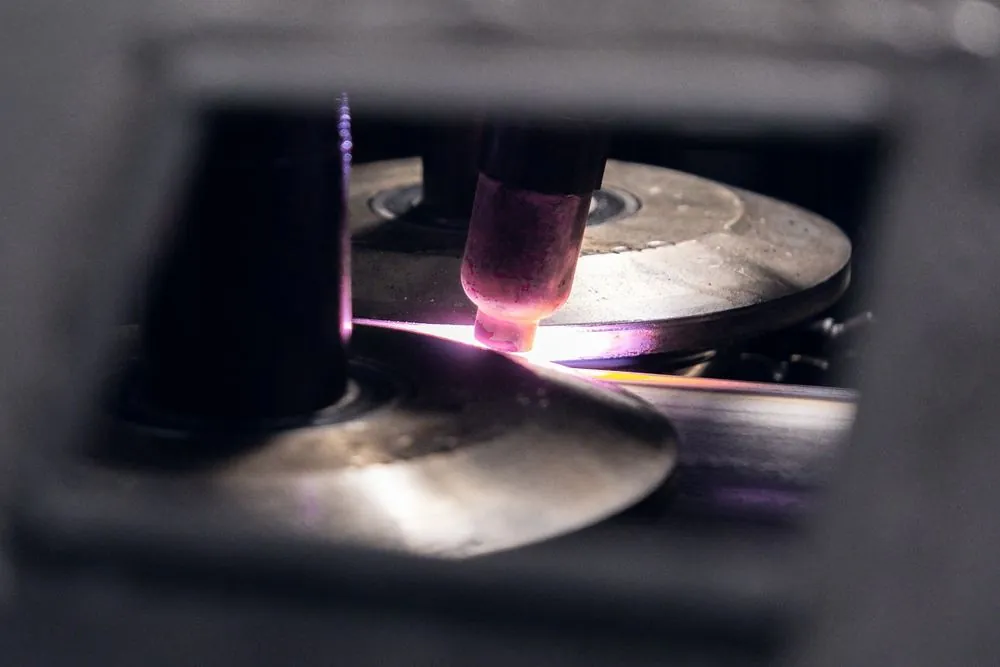
 ADIM 03 / 10
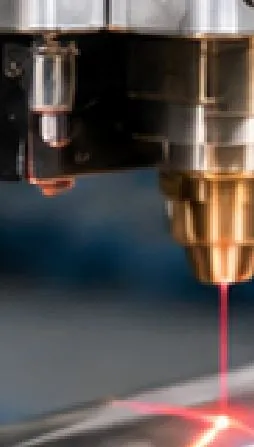
TIG ve lazer kaynak
Boru ve profiller iki ayrı kaynak yöntemiyle üretilir: TIG (tungsten inert gaz) ve bilgisayar kontrollü lazer kaynak. Yöntem; ürün, et kalınlığı ve kullanım alanına göre belirlenir.
 ADIM 04 / 10
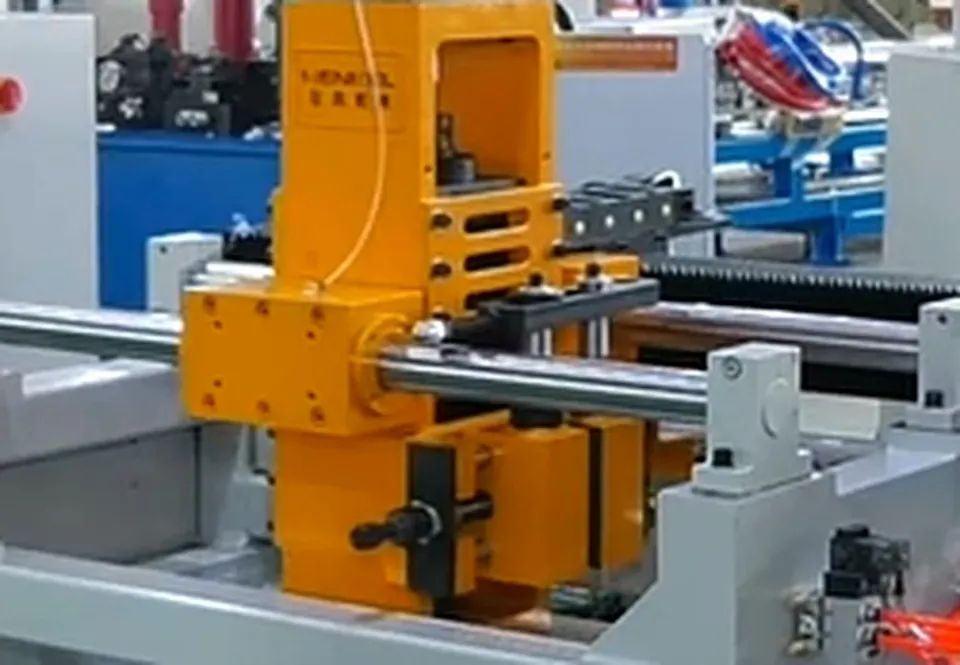
Kaynak dikişi ezme
TIG veya lazer kaynakla birleştirilen borularda kaynak dikişinde oluşan iç ve dış kabarıklıklar, özel ezme makaraları ve iç destek mandreliyle kontrollü soğuk plastik deformasyona tabi tutulur.
 ADIM 05 / 10
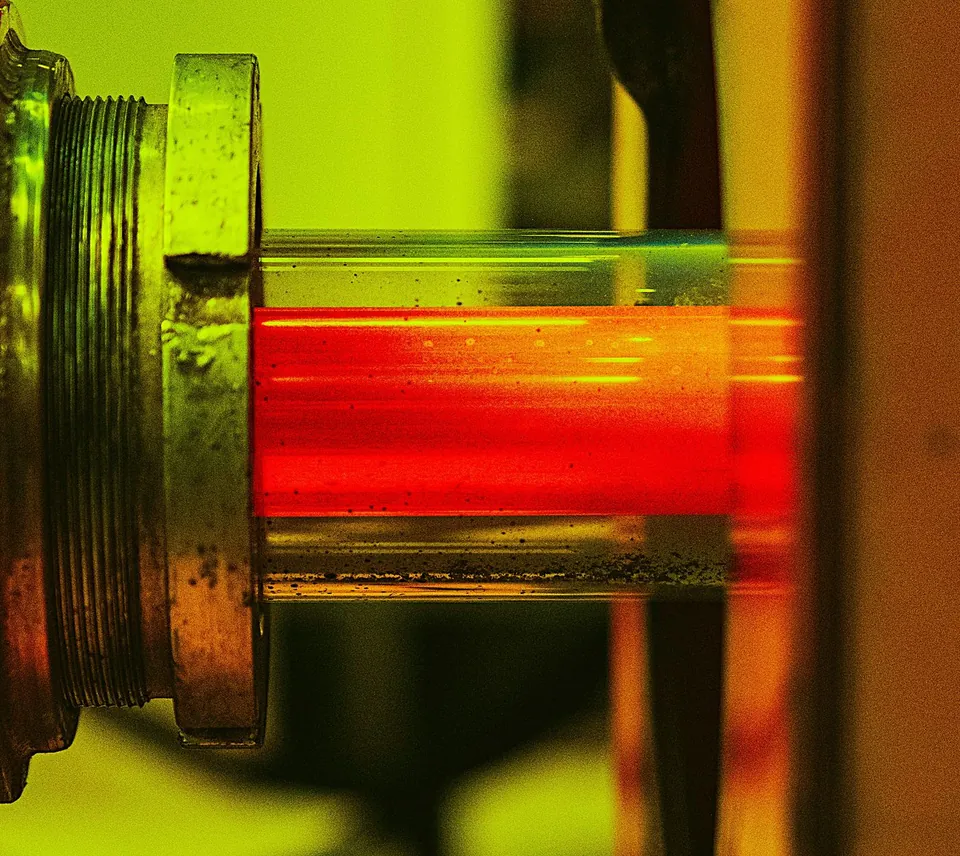
Parlak tavlama
Tam otomatik parlak tav ünitesi ısıl işlemi hat üzerinde, koruyucu atmosferde yapar. Süneklik ve korozyon direnci geri kazanılır; yüzey oksitlenmez.
 ADIM 06 / 10
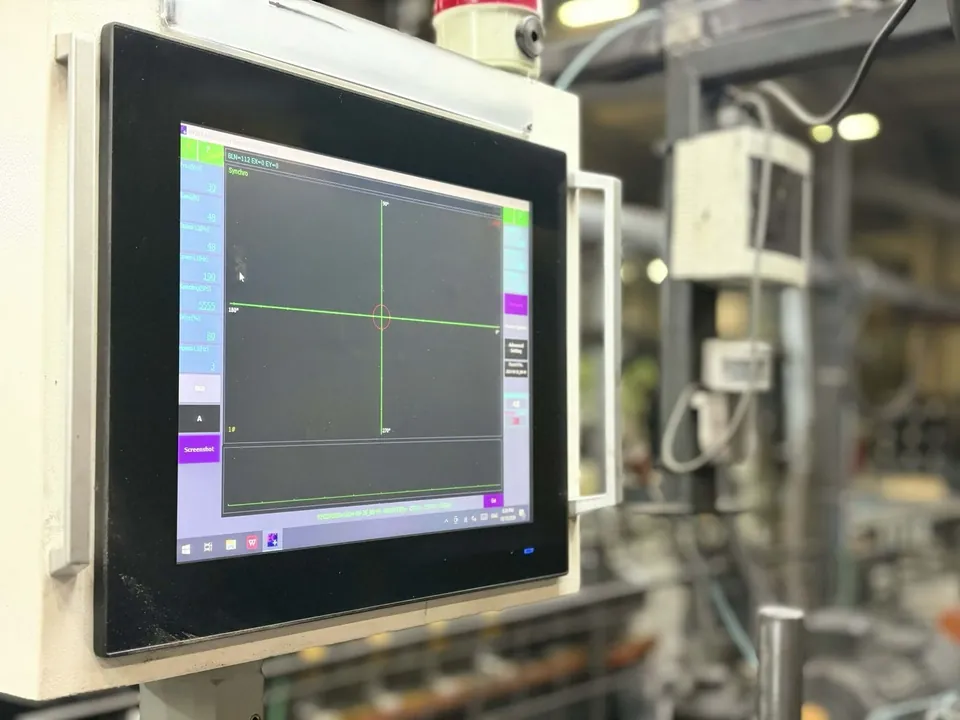
Eddy current testi
Eddy current testi, kaynak dikişi ve boru yüzeyindeki süreksizlikleri temassız olarak tespit eden tahribatsız muayene yöntemidir. Üretim hattında hızlı kontrol imkânı sağlar.
 ADIM 07 / 10
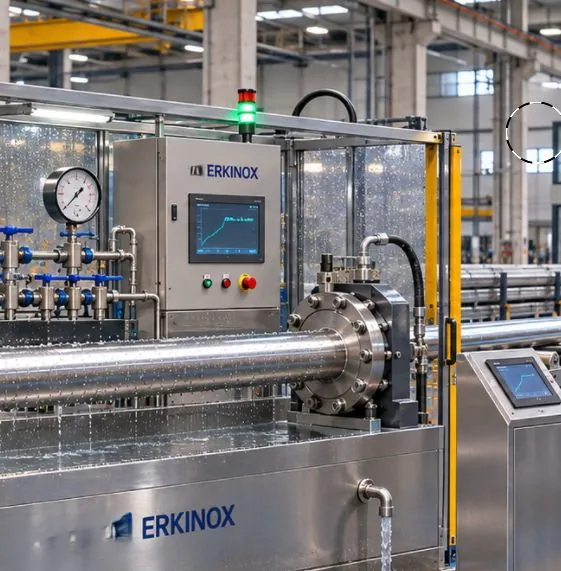
Hidrostatik test
Üretim hattından belirli aralıklarla alınan boru numuneleri, içleri suyla doldurularak kontrollü basınç altında test edilir. Bu işlemle kaynak dikişinin sızdırmazlığı ve borunun basınç dayanımı doğrulanır.
 ADIM 08 / 10
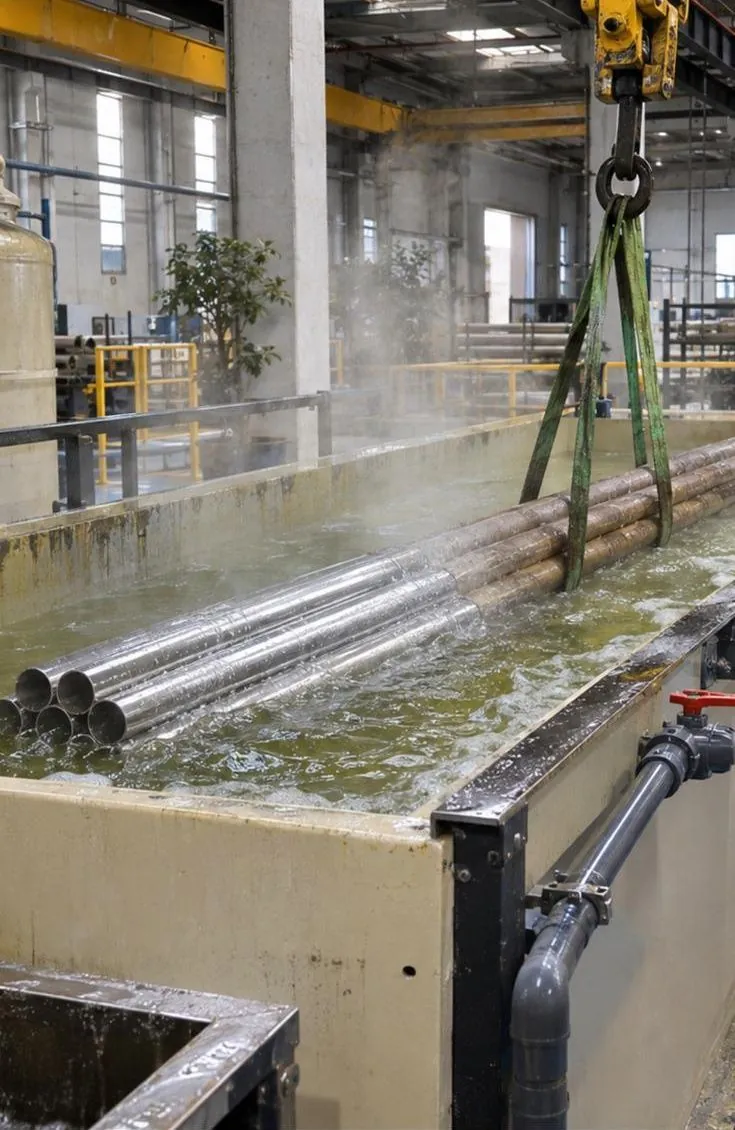
Asitleme
Kaynak ve ısıl işlem sonrasında yüzeyde oluşabilen oksit tabakası ve ısı renkleri asitleme ile giderilir. Temizlenen yüzey pasifleşerek paslanmaz çeliğin korozyon direncine tam olarak kavuşur.
 ADIM 09 / 10
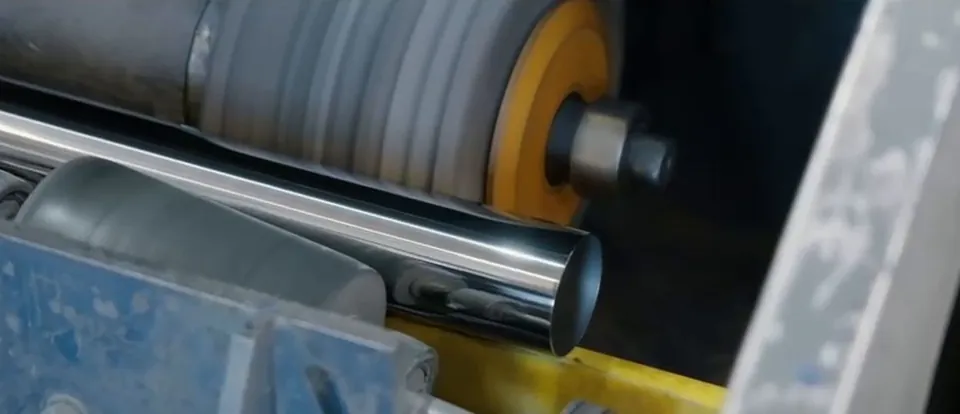
Polisaj ve yüzey işlemleri
Ürünler 180, 240, 320, 400, 500 veya 600 grit yüzeyle, talebe göre özel yüzey çalışmasıyla hazırlanır. Boylama 1.500–24.000 mm aralığında, −0 / +5 mm boy toleransıyla yapılır.
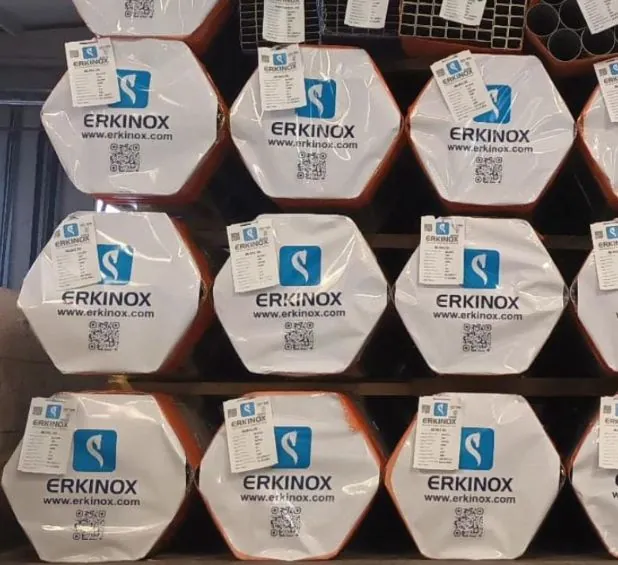 ADIM 10 / 10
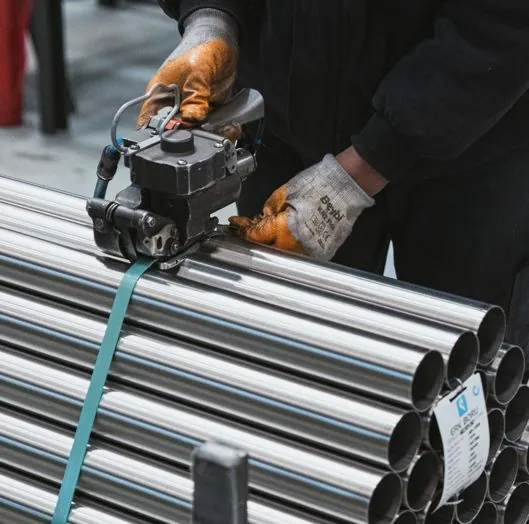
Paketleme ve etiketleme
Paketler çemberlenir ve koruyucu streç ambalajla sarılır. Her paket; parti numarası, ölçü, kalite, yüzey, boy, adet, metre, ağırlık, standart ve üretim tarihini taşıyan ERKINOX etiketiyle sevk edilir.
Teknolojiler
İki kaynak yöntemi, tek kalite anlayışı
- TIG (tungsten inert gaz) kaynak
- Bilgisayar kontrollü lazer kaynak
- Tam otomatik, hat üzerinde parlak tavlama
- Üretim sırasında eddy current ve hidrostatik test
- 1.4462 (SAF 2205) dubleks özel üretim
Tesis
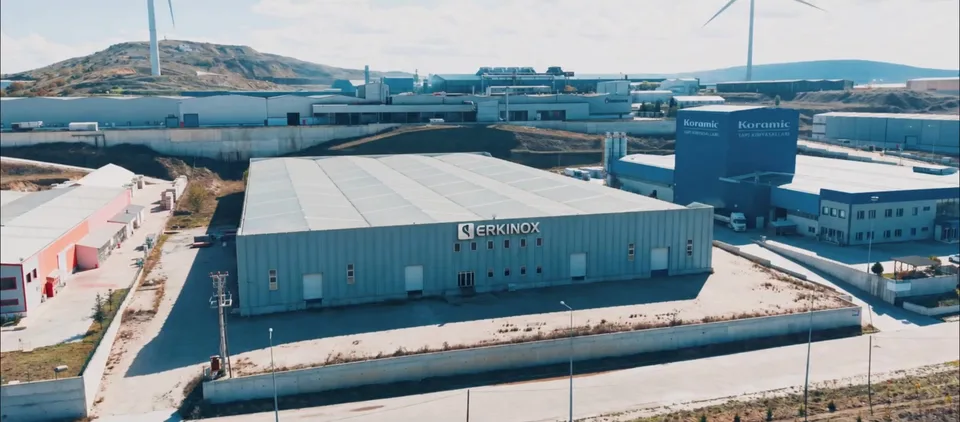
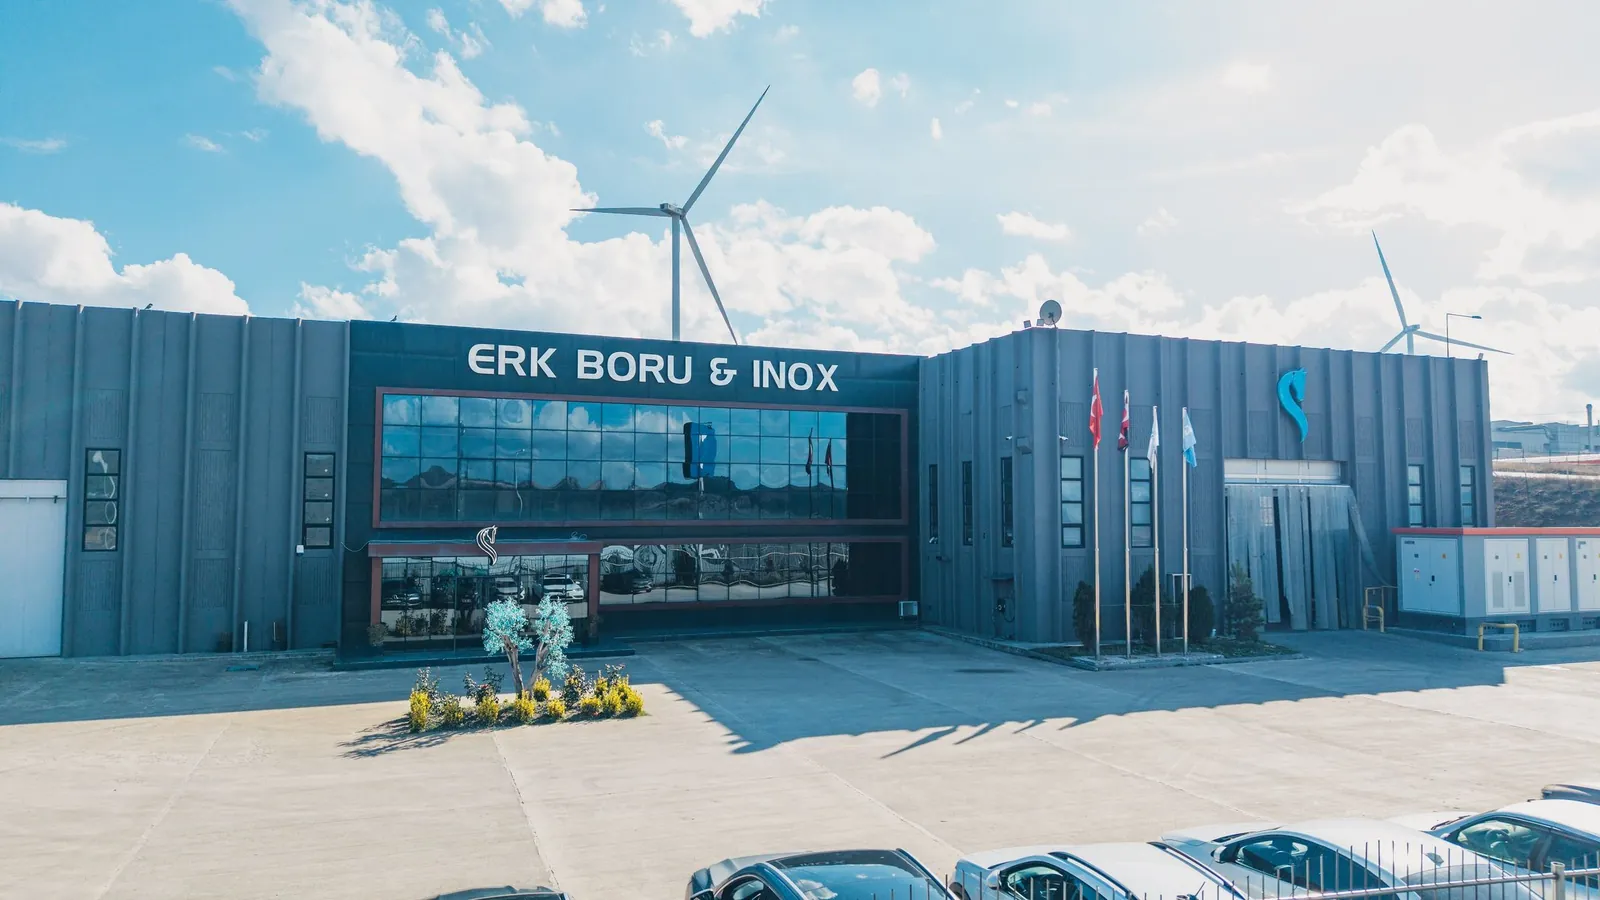
Bozüyük tesisinden görüntüler
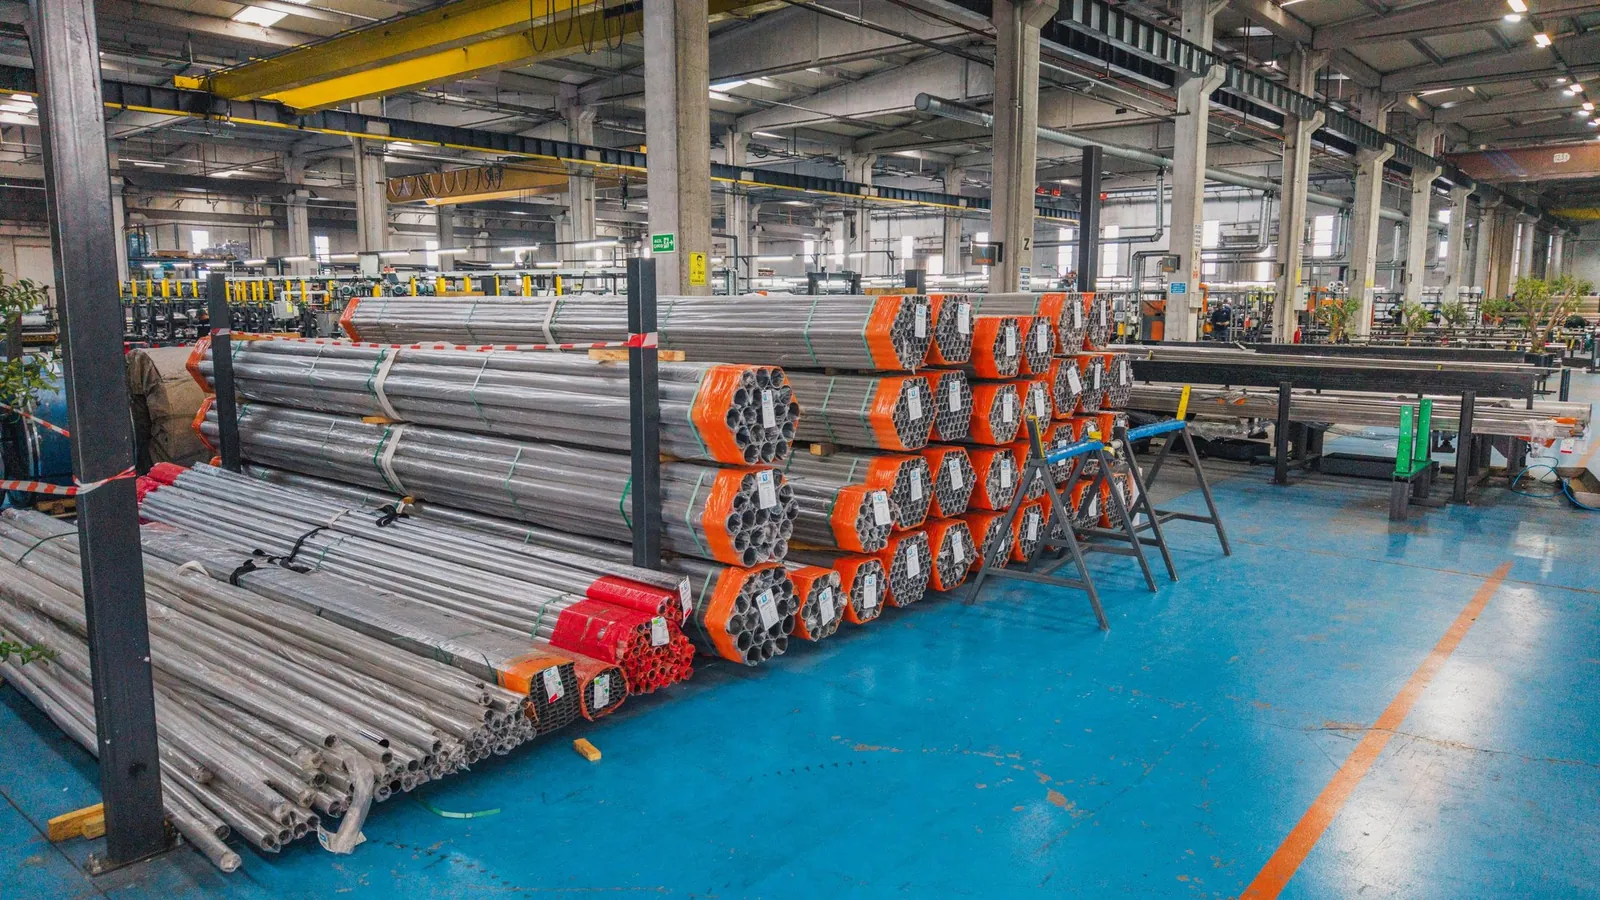
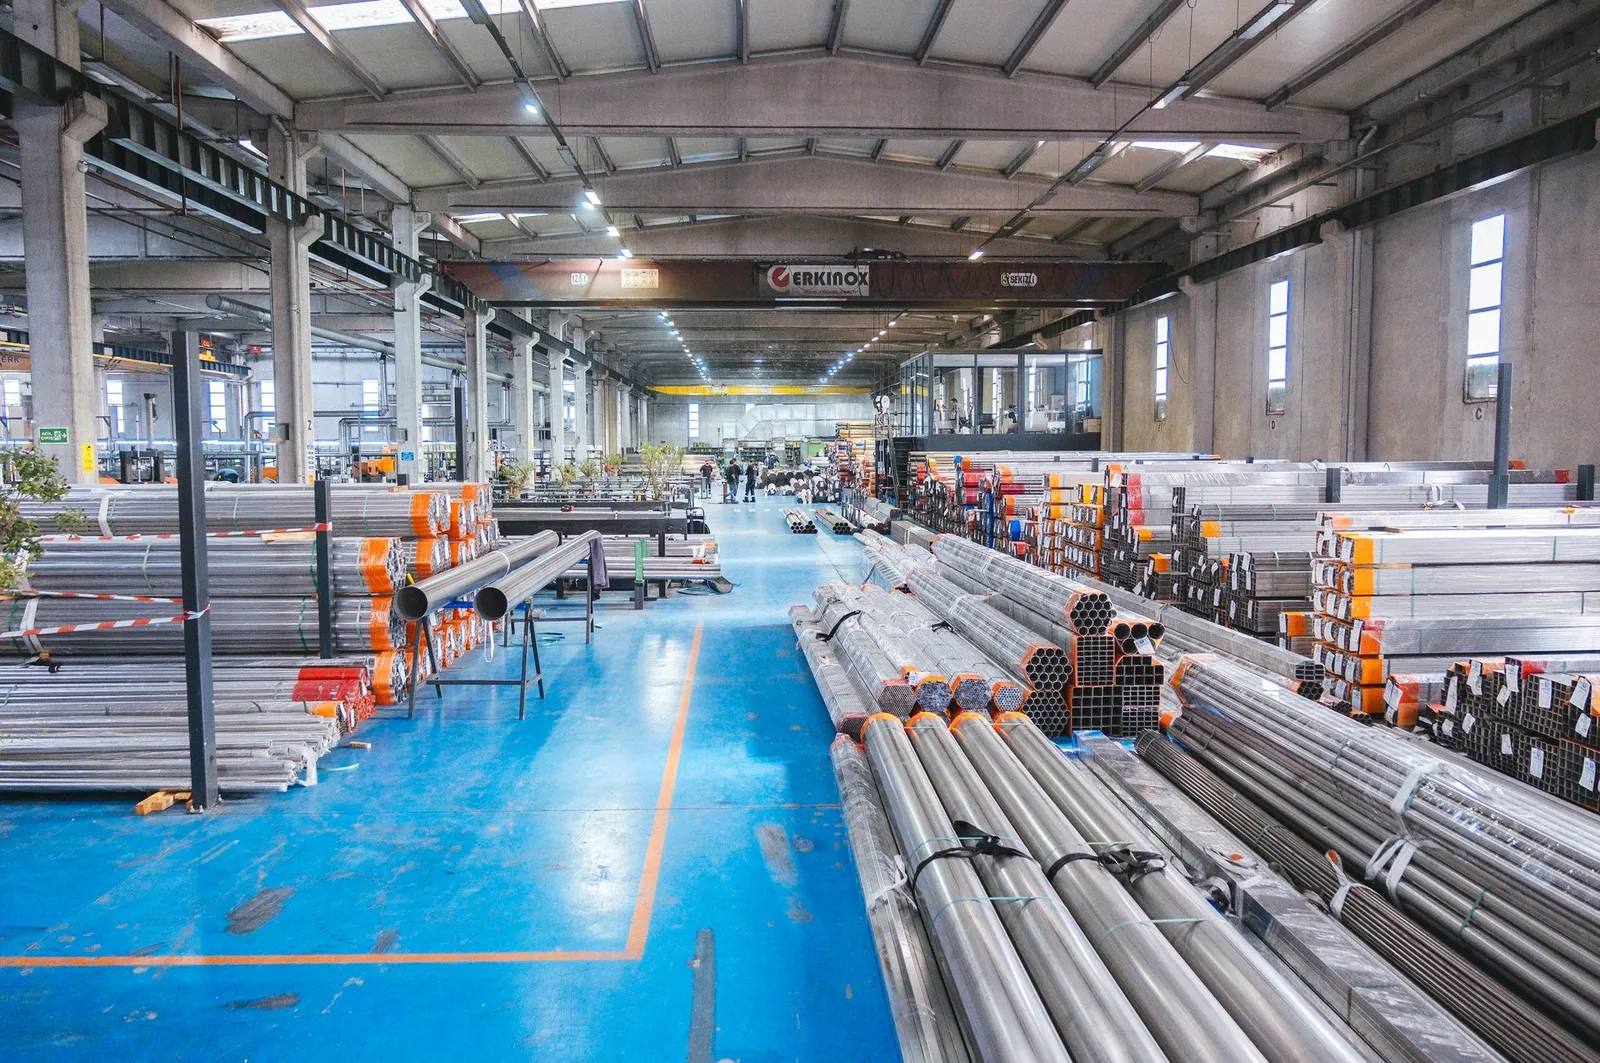
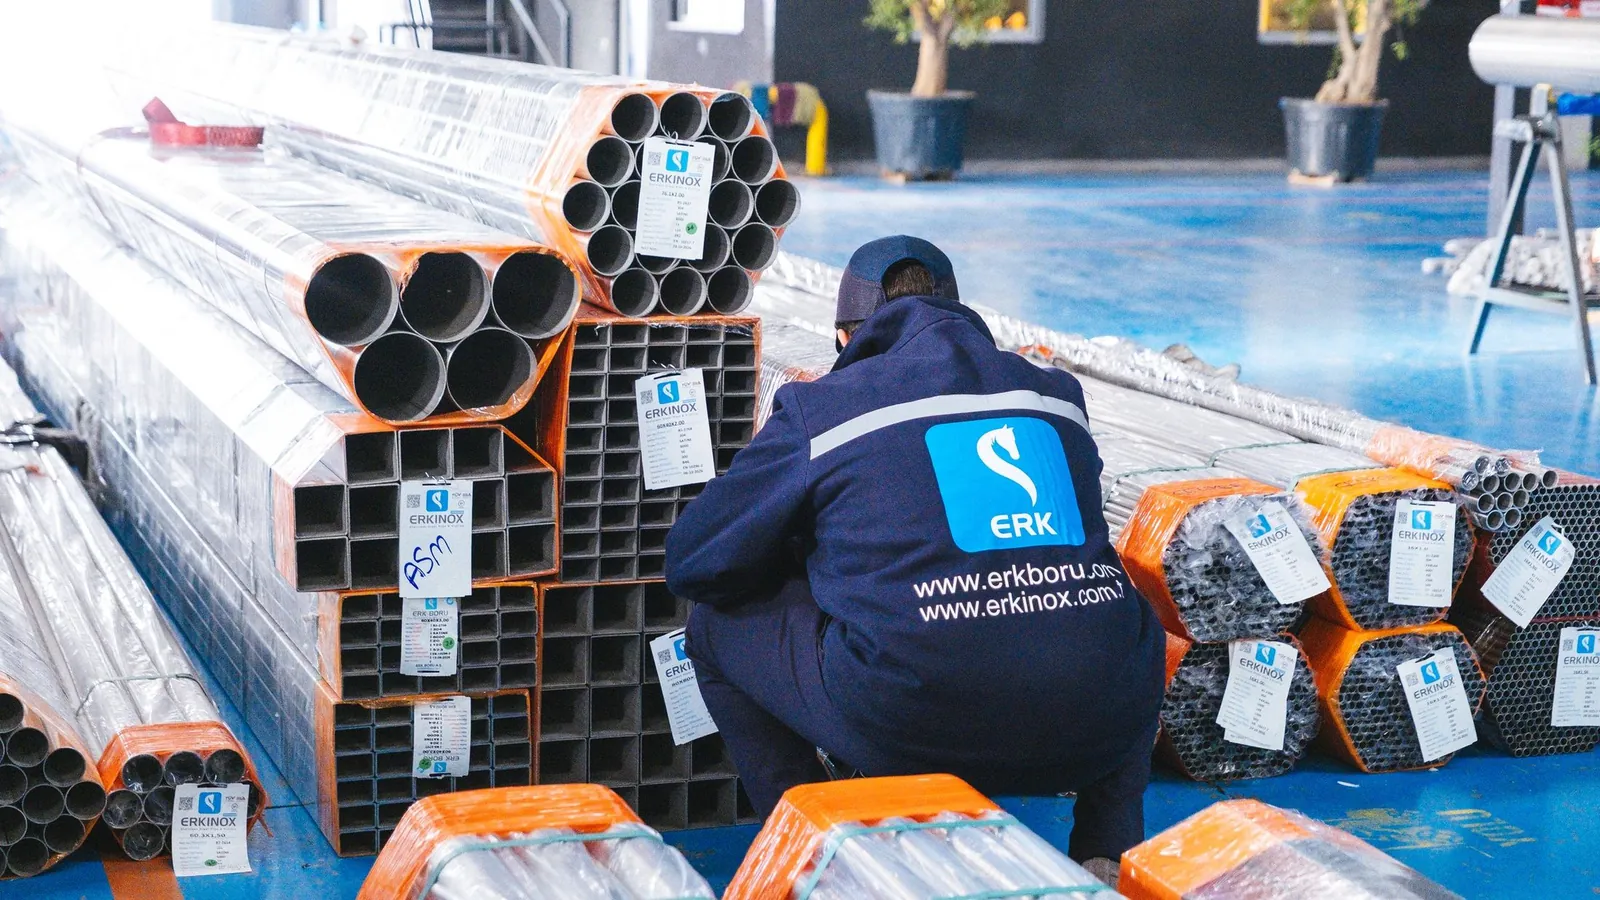
Tesis
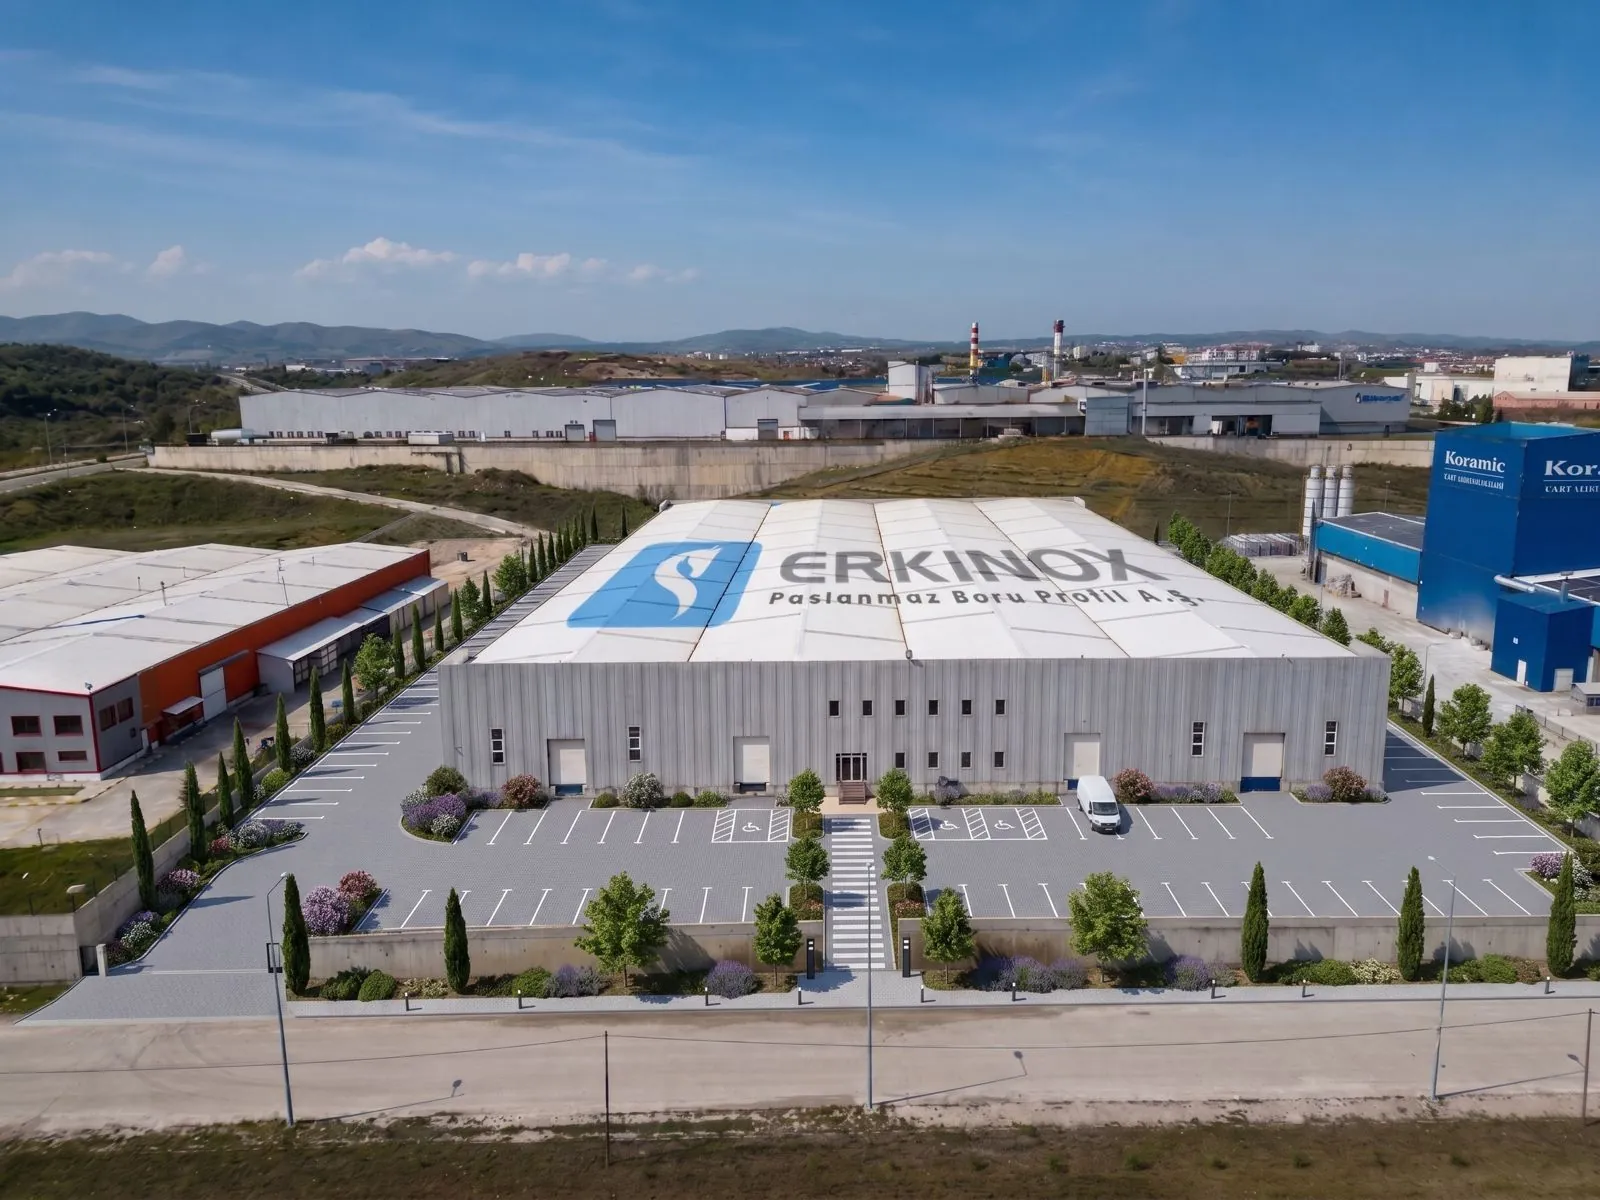
Bozüyük OSB’den havadan görünüm
Bilecik Bozüyük Organize Sanayi Bölgesi’ndeki üretim tesisimiz ve idari binamız.
Proje · Stok · Özel üretim
Aradığınız ölçüyü birlikte netleştirelim.
Ürün tipi, kalite, ölçü, et kalınlığı, boy ve miktarı paylaşın; satış ekibimiz standart veya özel ölçü talebiniz için size dönüş yapsın.